Elektroerozinis metalo pjovimas viela (EDM)
Elektroerozinis pjovimas itin sudėtingoms ir tikslioms detalėms iš įvairių metalų. Idealus sprendimas, kai tradicinis apdirbimas neįmanomas.
Techninė informacija
Elektroerozinio pjovimo pavyzdžiai
EDM pjovimas pradedamas tada, kai frezavimas ir tekinimas nebeturi ką pasiūlyti. Grūdinta detalė, kurios nebeima įrankis. Vidinis kampas, į kurį netelpa freza. Sienelė, tokia plona, kad nuo pjovimo jėgos tiesiog susisuktų. Visais šiais atvejais viela dirba be prisilietimo – metalą šalina elektros kibirkštis, todėl detalė nepatiria jokios mechaninės apkrovos.
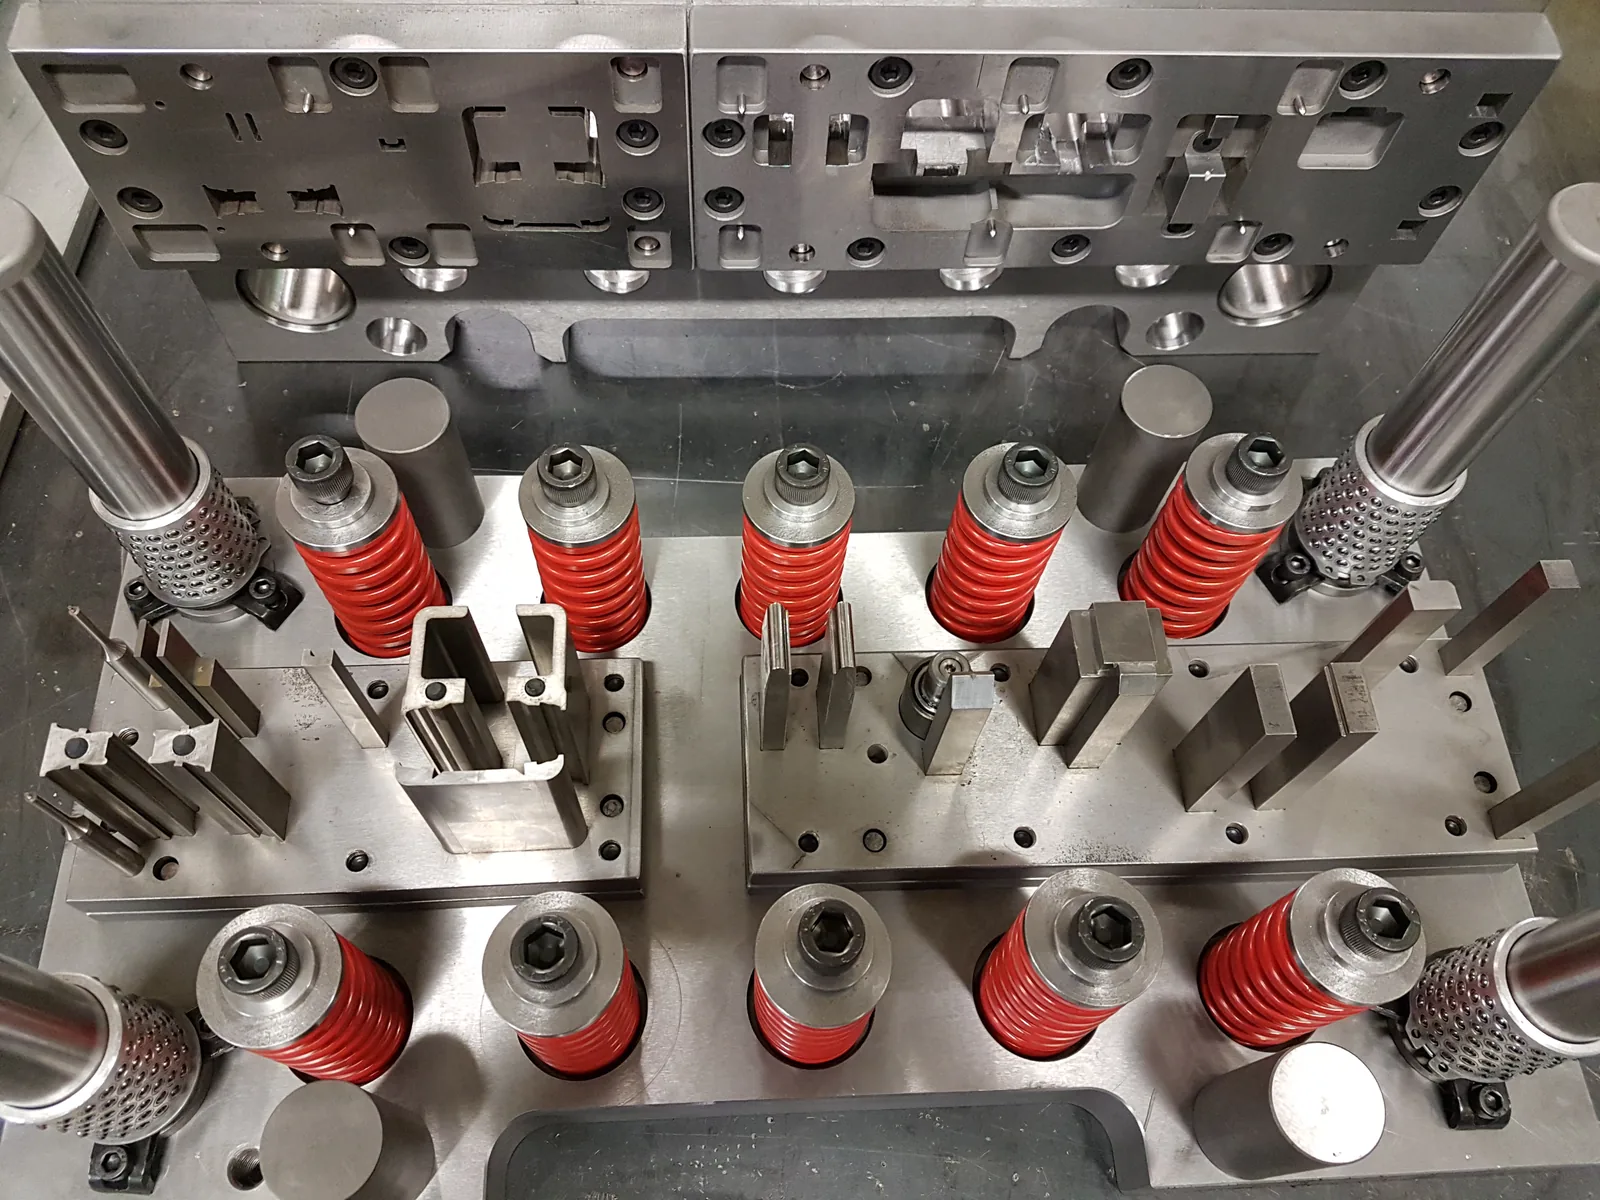
Būtent todėl EDM nepamainomas štampams, liejimo formoms ir krumpliaračiams – detalėms, kurios jau grūdintos ir kurioms nebegalima rizikuoti deformacija. Dažnai tai būna paskutinis ir brangiausias gamybos etapas, kai medžiagoje jau sukauptas visas ankstesnis darbas. Dirbame Kaune, todėl tokias detales galite atvežti patys ir aptarti vietoje.


Kaip vykdome užsakymus?
Užklausa
Kruopščiai peržiūrime pateiktus 2D brėžinius, 3D modelius bei technines specifikacijas. Įvertiname detalės geometriją, medžiagos savybes.
Pasiūlymas
Suderiname gamybos technologiją, tolerancijas, apimtis ir įvykdymo terminus. Pateikiame tikslią sąmatą, o patvirtinus užsakymą – iškart įtraukiame projektą į gamybos grafiką. Esant poreikiui, suderiname papildomas paslaugas (terminį apdorojimą, anodavimą, cinkavimą ir kt.).
Gamyba
Gamybą vykdome naudodami modernią įrangą. Siekdami užtikrinti visišką atitiktį techniniams reikalavimams, proceso metu ir baigus apdirbimą atliekame griežtą matavimų bei kokybės kontrolę.
Logistika
Gaminius saugiai supakuojame, apsaugodami paviršius nuo pažeidimų, ir pristatome sutartu laiku bei adresu.
Kaip pateikti užklausą
Kuo tikslesnė užklausa, tuo greičiau gausite kainą. Dažniausiai pakanka brėžinio ir kiekio, bet jei turite daugiau informacijos – atsiųskite iš karto, taip išvengsime papildomų klausimų.
Failų formatai
Naudinga nurodyti
Brėžinius ir techninę informaciją vertiname kaip konfidencialią – jos neperduodame tretiesiems asmenims ir nenaudojame kitiems užsakymams.
Naudojamos medžiagos detalių gamyboje
Detalių gamyboje naudojame tik aukštos kokybės, sertifikuotas medžiagas. Atsižvelgdami į kliento projekto reikalavimus, detalių eksploatavimo sąlygas bei apkrovas, padedame pasirinkti optimaliausią medžiagą.
Dažniausiai užduodami klausimai
Elektroerozinis (EDM) pjovimas viela – inovatyvus ir itin tikslus metalo apdirbimo būdas, kai norimai formai išgauti naudojamas elektros srovės išlydis. Ši pažangi technologija leidžia apdirbti net ir pačius kiečiausius ar grūdintus metalus, suformuojant mikroninio tikslumo sudėtingos geometrijos gaminius, kurių neįmanoma pagaminti tradiciniais frezavimo ar tekinimo metodais.
Skirtingai nei tradicinis CNC frezavimas ir tekinimas, EDM procesas pagrįstas nekontaktiniu apdirbimu – ruošinys apdirbamas elektros kibirkštimis. Dėl mechaninio kontakto nebuvimo detalė nepatiria mechaninių deformacijų, todėl EDM būdu galima išpjauti itin plonas, sudėtingas ir precizines struktūras. EDM apdirbimas idealiai tinka vidiniams aštriems kampams, siauriems grioveliams, štampams ir liejimo formoms.
Savo elektroerozinio pjovimo paslaugas teikiame iš gamybinės bazės Kaune – klientams Lietuvoje ir visoje Europoje.
Elektroerozinis pjovimas viela veikia generuojant elektros iškrovą tarp vielinio elektrodo ir ruošinio. Ruošiniui esant fiksuotoje padėtyje, judanti viela nukreipia pjūvį ir sukuria elektros kibirkštį šalia įžeminto gaminio. Tarp įrankio elektrodo ir detalės susidaranti aukšta įtampa sąlyčio metu sugeneruoja kibirkštinį išlydį, kuris vietiškai išlydo metalą.
Ši elektros iškrova palaipsniui šalina medžiagą nuo ruošinio, taip suformuodama tikslią gaminio geometriją. Kadangi viela detalės neliečia, pjovimo jėgos nėra – todėl nėra ir jos sukeliamų deformacijų.
Trys situacijos, kuriose EDM dažniausiai yra vienintelis kelias:
Jei detalė paprasta, neužgrūdinta ir be sudėtingų vidinių kontūrų – frezavimas bus greitesnis ir pigesnis. Nesate tikri, kuris būdas tinka jūsų atvejui? Atsiųskite brėžinį, pasakysime.
Turite projektą?
Pasidalykite savo projekto poreikiais el. paštu – parengsime individualų pasiūlymą. Mielai konsultuojame ir ankstyvos stadijos projektų klausimais – padėsime įvertinti poreikius, galimybes ir rasti optimalų sprendimą.